


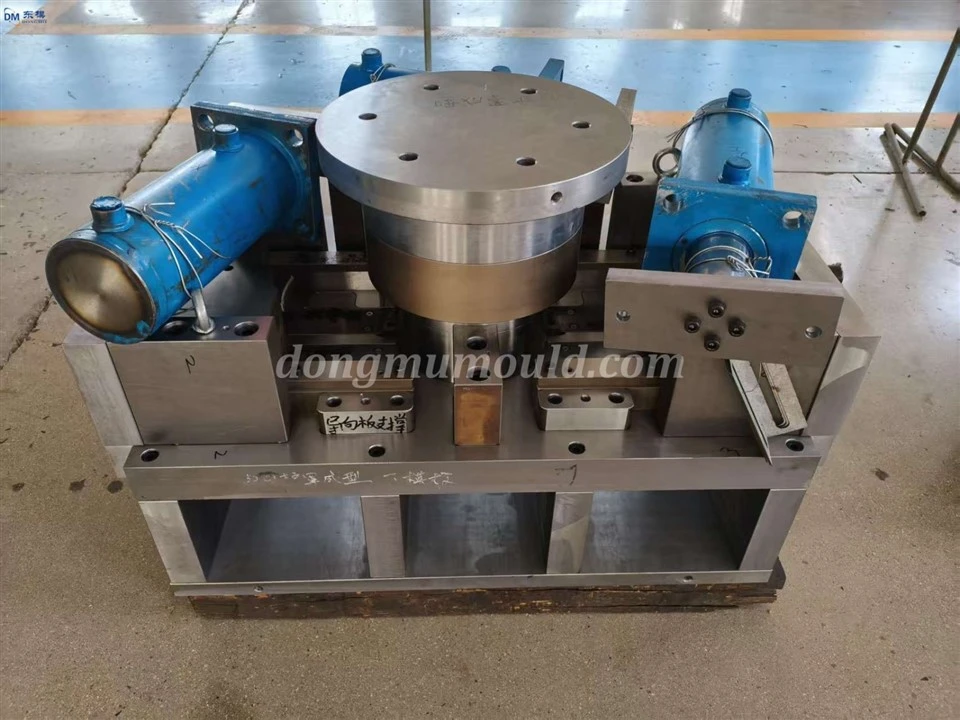


Dinamikus terhelésoptimalizálás tervezése és bélyegzési folyamatstabilitás-szabályozása
nagy sebességű{0}}bélyegző szerszámok

I. A dinamikus terhelések jellemzői és kihívásai nagy sebességű sajtolószerszámokon{1}}
A nagy-sebességű bélyegzési sebesség nagyobb vagy egyenlő, mint 50 ciklus/perc. A szerszámot kinyomóerőnek, hajlítóerőnek és húzóerőnek kell kitenni, egyidejűleg ütőrezgéssel és hőfeszültség csatolással. A dinamikus terhelés gyorsan változik és összetetten oszlik el. A nem megfelelő terhelésszabályozás a préselt részek méretbeli eltéréséhez, a szerszám megnövekedett rugalmas alakváltozásához és a szerszám élettartamának több mint 30%-os csökkenéséhez vezethet. Ezért a pontos dinamikus terheléselemzés és az optimalizálási tervezés a nagy sebességű bélyegzőszerszámok fejlesztésének központi eleme-.
II. Dinamikus terhelésoptimalizálási tervezési stratégiák
1. Továbbfejlesztett szerszámszerkezeti merevség: A dinamikus bélyegzési folyamat szimulálására szolgáló végeselemes elemző szoftverrel a szerszámalap és az erősítő borda szerkezete optimalizálva van, és a kulcsfeszítő -csapágyrészek vastagsága megnő az általános merevség javítása és a rugalmas deformáció 0,01 mm-en belüli szabályozása érdekében. A matrica H13 és SKD11 nagyszilárdságú ötvözött acélból készült, vákuumhűtéssel és kriogén kezeléssel a HRC58-62 keménység elérése érdekében javítja a teherbírást és a kopásállóságot, valamint fokozza a dinamikus teherbíró képességet.


2. Optimalizált lyukasztó- és présszerszám-kialakítás: A lyukasztó és a szerszám közötti hézag az anyagvastagság 5–8%-ára van beállítva, 0,005 mm-nél kisebb vagy azzal egyenlő hibával. A lyukasztó vágóélén lévő 0,2-0,3 mm-es átmeneti sugárral progresszív vágási sugárral csökkentik a pillanatnyi ütési terhelést, minimalizálják a vibrációt és a lökéshullámok átvitelét, biztosítják a terhelés egyenletes növekedését, biztosítják a bélyegzés folytonosságát, valamint megakadályozzák a vágószerszám beszorulását és forgácsolását.
3. Dinamikus feszültségeloszlás egyenletessége: A szerszám alapja és a munkaasztal közé 5-8 mm vastag csillapító gumibetétet kell felszerelni, vagy a lyukasztó farkához egy 1-2 mm-es ütközőlöketű rugalmas pufferszerkezetet adnak a feszültségkoncentráció javítása érdekében, 20%-30%-kal csökkentve a csúcsfeszültséget, így a terheléseloszlás egyenletesen meghosszabbodik, és a stam.
4. Intelligens felügyelet és visszacsatolásvezérlés: Nyomás- és rezgésérzékelők vannak felszerelve a lyukasztóba és a szerszámtartóba, hogy valós időben figyeljék a mechanikai paramétereket a bélyegzési folyamat során, és az adatokat integrálják az intelligens vezérlőrendszerbe. Ha a terhelés ingadozása meghaladja a ±5%-ot, vagy a rezgési frekvencia meghaladja a szabványt, a rendszer automatikusan riaszt és leáll, és a kezelőt a paraméterek beállításához irányítja, hogy biztosítsa a forma optimális működési állapotát.


III. Bélyegzési folyamat stabilitás-ellenőrzési módszerei
1. Folyamatparaméterek optimalizálása: Az anyagvastagság és keménység alapján határozza meg a bélyegzési sebességet 50-120-szor/percre, a bélyegzési erő hibája legfeljebb ±5%, a löketpozíció pontossága pedig legfeljebb 0,01 mm, így a bélyegzési folyamat során zökkenőmentes átmenetet érhet el, és elkerülheti a túlzott terhelést. Pontosan szabályozza a bélyegzési ritmust, tartsa a szerszám zárási idejét 0,1-0,2 másodperc között a folyamat megismételhetőségének javítása érdekében.
2. Továbbfejlesztett kenési feltételek: Használjon nagy-sebességű bélyegző-specifikus kenőanyagot, előnyben részesítve az alacsony-viszkozitású, víz-alapú kenőanyagokat, és a súrlódási tényezőt 0,1-es pontossággal szabályozza. Intelligens kenőrendszerrel kell felszerelni, amely a bélyegzési ciklusnak megfelelően automatikusan permetezi a kenőanyagot, 30-50 darabonként pótolja, csökkenti a súrlódási ellenállást és a hőképződést, stabilizálja a dinamikus terheléseket, védi a forma felületét, és biztosítja, hogy a bélyegzett részek mérettűrése kisebb vagy egyenlő legyen, mint ±0,02 mm felületi súrlódás nélkül.
3. Anyagtulajdonságok adaptálása: Állítsa be a sajtolási sebességet és a nyomásparamétereket a különböző anyagokból, például nagyszilárdságú acélból és alumíniumötvözetekből készült munkadarabok esetén. A nagy szilárdságú acélok sajtolási sebességét 50-80 ütés/perc, alumíniumötvözetek 80-120 ütés/perc között szabályozzák. Optimalizálja a szerszám hézagát és a vágóél kialakítását az anyag plaszticitása és rugalmassága alapján, hogy biztosítsa az egyenletes anyagdeformációt és elkerülje a rendellenes feszültségeket.
4. Szabványosított üzemeltetési menedzsment: Rendszeres folyamatoktatást biztosít a kezelőknek, megkövetelve, hogy a munka megkezdése előtt átmenjenek egy értékelésen, ezáltal javítva a folyamatirányítási és vészhelyzeti reagálási képességeket. Hozzon létre egy bélyegzési folyamatfigyelő naplót a folyamatparaméterek és a szerszám állapotának rögzítéséhez. Végezze el a szerszám átfogó felülvizsgálatát 100 000 ciklusonként, cserélje ki a kopott alkatrészeket a stabil és hatékony gyártás biztosítása érdekében.

Lépjen kapcsolatba velünk
Konzultációs forródrót: +86 15930861038
Whatsapp:15930861038
Email:dongfangmould@aliyun.com
Szolgáltatási kötelezettségvállalás: Válasz a megkeresésre 12 órán belül; ingyenes formatervezés-optimalizálást nyújt a minősített ügyfelek számára.
Hengshui Dongmo Precision Metal Products Co., Ltd
Népszerű tags: kiváló-minőségű, precíziós fém sajtolószerszámok egyedi sajtolószerszámokhoz, Kína, beszállítók, gyártók, gyár, vásárlás, ár, Kínában gyártott

