Téglalap alakú rajzelemek mélyrajzának végeselemes elemzése

A lemezalakító feldolgozás során a mélyhúzás az egyik fő feldolgozási módszer. Az általa gyártott alkatrészeket széles körben használják az elektronikában, az autóiparban, a repülőgépiparban és más területeken. Jellemzői a könnyű súly, a jó cserélhetőség és az alacsony költség. Mivel a hagyományos alakítási tervezési séma elsősorban a tervező tapasztalatán múlik, gyakran szükséges a folyamatparaméterek ismételt módosítása, ami idő- és munkaigényes. A végeselemes módszert széles körben alkalmazzák a fémlemezeknél is. mélyrajzolás mint számítógép és numerikus szimulációs technológia. Azonban még mindig nehéz pontosan szimulálni az anyag, a geometria és a határvonal-nemlinearitás hatását a fémlemez mélyhúzásánál. viszonylag nagy. Ezért elméleti és gyakorlati jelentőséggel bír a folyamatparaméterek alakítási folyamatra gyakorolt hatásának vizsgálata és az optimális folyamatterv megtalálása.
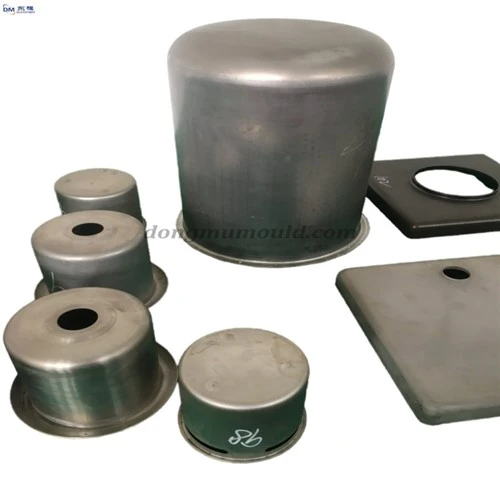
A fent kutatott munkadarab-téglalap rajzos résznek és a tényleges megmunkálási folyamatának jellemzőinek megfelelően egy végeselemes számítási modell téglalap alakú részek alakításelemzésére készül, és ennek az alkatrésznek a megmunkálási és alakítási folyamatának számítógépes szimulációja valósult meg. általános dinamikus explicit számítási algoritmus. , amely hatékonyan oldja meg a megmunkálási folyamat nem folytonos kvázistatikus problémáját; a lyukasztó virtuális sebességének, a nyersdarab tartóerejének, a súrlódási állapotnak, a matrica alakjának, különösen a domború és konkáv szerszám sarkainak sugarának hatását vizsgálják a téglalap alakú rész alakjára és pontosságára. Szóba került a doboz alakú részek hatása, illetve a doboz alakú részek mélyrajzolásánál felmerülő repedések, gyűrődések problémái.
A szimulációs elemzés alapján a következő következtetések vonhatók le:
1. A határdiagram pontok kialakításának elemzési eredményei azt mutatják, hogy a négyszögletes doboz sarkának alján lévő négy sarok nyomófeszültsége a legnagyobb; a hosszú és a rövid oldal középpontjának nyomófeszültsége a legkisebb;
A vastagságváltozás felhőtérképének eredményei azt mutatják, hogy: a tuskó vastagsága a szerszám bejáratánál eléri a 10 százalékot, ami a ráncosodás veszélyes területe.
2. Bizonyos folyamatkörülmények között a lyukasztási sebesség, a nyersdarab tartóereje és a súrlódási tényező nincs hatással a lemezalakító ráncosodás szimulációs eredményeire.
3. Ha a téglalap alakú dobozt mélyen húzzuk, a lyukasztási sugár és a szerszám sugara nagy hatással van a lemezalakítás ráncosodására;
A szerszámfilé sugarának növekedésével a mélyhúzás során a ráncosodási hajlam növekszik, a szerszámfilé sugarának csökkenésekor pedig a téglalap alakú oldalfal szakadási hajlama nő;
Amikor a lyukasztófilé sugara csökken, a téglalap alján lévő négy sarok hajlamos megrepedésre. A jelen papír kísérleti körülményei között a lyukasztó és a homorú szerszám sugara egyaránt 6 mm optimális.
4. Téglalap mélyhúzás mélyhúzás során, amikor a téglalap saroksugara 6 mm-ről 12 mm-re nő, a téglalap vékonyítási sebessége folyamatosan csökken, és teljes mértékben a 20 százalékos biztonsági határon belül van;
Ugyanakkor a fémlemez vastagodási sebessége először nő, majd csökken. Ha az rc 6 mm, a vastagodási arány a 8,6 százalékos biztonsági határon belül van.
A fenti a Dongmo által elhozott elemzés, remélem hasznos lesz az Ön számára.