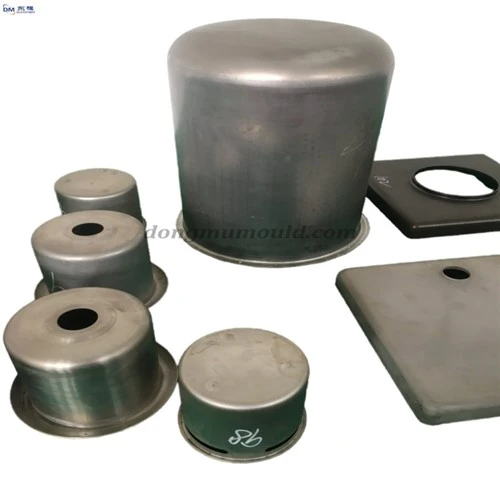
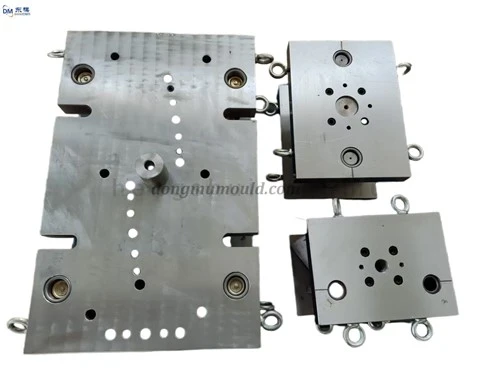
A bélyegzés bélyegzésének elve A bélyegzés olyan nyomásfeldolgozási módszer, amely a présgépre szerelt szerszámot alkalmazza, hogy szobahőmérsékleten nyomást gyakoroljon az anyagra, ezáltal elválik vagy plasztikusan deformálódik, hogy megkapja a szükséges alkatrészeket.
1. A szerszám bélyegzésének munkafolyamata:
A vakító szerszám működési elve a következő, közvetlenül vagy közvetlenül csatlakozik a forma felső szerszámához, amely a felső szerszámra van rögzítve, és a szerszám fogantyúján keresztül csatlakozik a lyukasztó csúszkához. Az alsó formára rögzített nullák alkotják az öntőforma alsó formáját, és egy préslemezzel vannak rögzítve a lyukasztó sajtó munkaasztalán. A felső és az alsó formát vezetők és vezetők vezetik. Munka közben a szalagot betáplálják és a dugóhoz helyezik. Amikor a felső szerszám a csúszkával leereszkedik, a kirakodás először megnyomja a lapot, majd a homorú felületen lévő anyagot lyukasztják ki, hogy megkapják a munkadarabot. Ekkor a munkadarab beragadt a lyukasztóba és a felső blokkba, és a hulladékanyagot is szorosan rögzítették a lyukasztóra. Amikor a felső forma felemelkedik, a munkadarabot kidobja a konkáv forma üregéből a rugó rugalmas ereje a felső tömbtől a felső lemezhez képest; egyidejűleg a lyukasztóra karikázott hulladékot a kirakodólemez eltávolítja a rugó rugalmas erejével, majd a munkadarabot elveszik. Végezze el a teljes kitakarítási folyamatot. Ezután töltse be a csíkot egy lépésben, és folytassa a következő vakolási eljárással stb.
Másodszor, a bélyegzés osztályozása meghal:
1. nyitott penész: egyszerű szerkezet, kis méret, könnyű súly, könnyű gyártás, alacsony költség, de alacsony élettartam, rossz pontosság,
Alkalmas alacsony pontosságú, egyszerű kezdetű, kis tételes vagy próbaüzemű alkatrészek kitömítéséhez.
2. Vezetőlemez típusa: A pontosság nagyobb, mint a nyitott szerszámé, és alkalmas egyszerű kezdetű és kicsi munkadarab méretű alkatrészek vakítására. A prés lökete nem lehet nagyobb, mint a vezetőlemez vastagsága.
3. Vezetőoszlop típusa: A vezetőoszlop úgy van orientálva, hogy biztosítsa az egyenletes kitöltési rést, a lyukasztott alkatrészek munkadarabjának nagy pontosságát, a penész hosszú élettartamát, az egyszerű telepítést és a tömegtermeléshez alkalmas.
4. Folyamatos öntés: A csík pontos elhelyezést igényel, hogy biztosítsa a belső furat és az alak kölcsönös helyzetpontosságát. Nagy termelékenység, bizonyos kitöltési pontossággal, tömeggyártásra alkalmas.
5. Összetett forma: A sajtoló részek belső és külső alakja nagy kölcsönös pozíció-pontossággal rendelkezik, amely alkalmas tömeggyártásra.