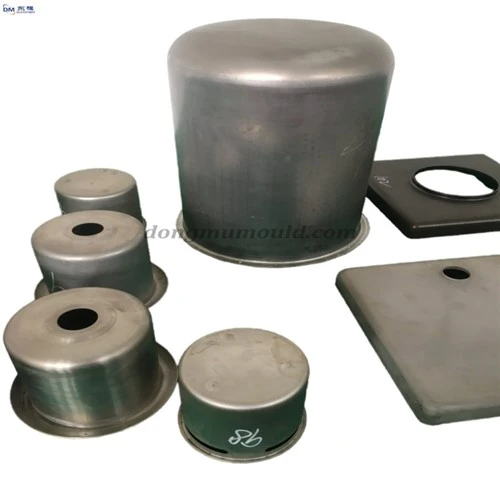
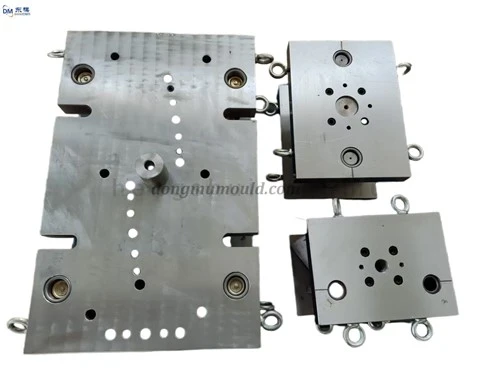
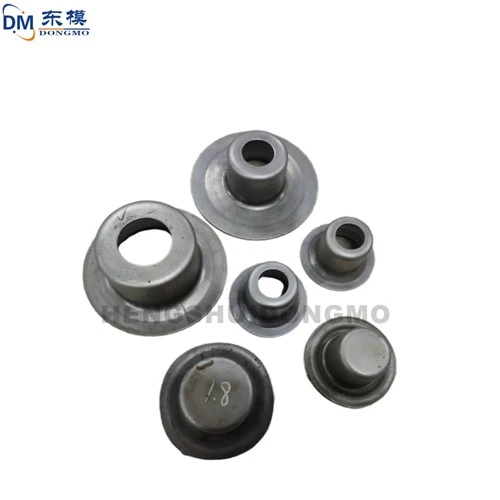
Rajz szerszám különböző ütésekhez
A húzószerszám szerkezetét a geometriai forma, a méretpontosság, az anyag, a hozam és az alkalmazott prés alapján határozzuk meg. A húzószerszám általában viszonylag egyszerű, szerkezete a húzási irány szerint van előre húzó szerszám és fordított húzó szerszám, valamint pozitív és negatív húzószerszám, a húzási folyamat szerint egyfolyamatos húzószerszámra, többfolyamatos folyamatos szakítószerszámra osztható. sajtolószerszám és kompozit húzószerszám, amely kompozit húzószerszám húzószerszámra és feszítő lyukasztó szerszámra osztható; A különböző sajtológépek felhasználása szerint egyműködésű nyomószerszámra és kettős hatású nyomószerszámra osztható, amelyeket az egyszeres ütéses húzószerszámnak és a kettős hatású ütéses húzószerszámnak neveznek.
Egy, egyetlen akciós ütési húzószerszám
Az egyszeri működésű lyukasztó húzószerszáma az excenteres vagy főtengelyes lyukasztáshoz használt húzószerszámra vonatkozik, egyetlen csúszó mozdulattal. A folyamatnak megfelelően sokféle rajzszerszám létezik.
1. Egyetlen folyamatban először rajzolja meg a kockát
Az egyfolyamatos rajzszerszám olyan húzószerszám, amely egyetlen munkalöket alatt csak egy folyamatot hajt végre. Az egyetlen folyamat első rajzoló szerszámának kétféle nyersdarabtartója és nyersdarabtartója van. Az egyfolyamatú húzószerszám egyszerű szerkezete miatt általában nem használják vezetőeszközt.
Előre húzó szerszámszerkezet vezető nélkül, tartó nélkül. Az előre rajz egy módszer a lyukasztás megrajzolására az üres előlaphoz képest. Vastagabb anyagú és alacsonyabb magasságú részek rajzolására szolgál. Mivel az anyag deformációja kicsi, nem szükséges a tartógyűrűt hozni. Az öntőforma beszerelésekor a fix határológyűrűt először a lyukasztószerszám és a homorú szerszám közé kell helyezni, a fix határológyűrűt ki kell venni, miután a formát a lyukasztópréssel meghúzták, majd az előzáró tömítést. a pozicionáló lemez belső furatában. Nyújtás után a munkadarabot rugalmas nyitással lekaparjuk a szerszám furatvégéről.
Az elasztikus nyersdarabtartóval ellátott egyszerű előrehúzó szerszám felépítése annyiban különbözik, hogy a felső szerszám elasztikus nyersdarabtartóval van ellátva. Munka közben a nyersdarabot a pozicionáló gyűrűbe helyezik, és ütés hatására megfeszítik. Nyújtás után a munkadarabot lekaparjuk a szerszám aljáról 1 száj.
Az üres tartóval ellátott fordított húzószerszám kompaktabb, mint az elülső szerkezet. Az üres tartó erőt az alsó szerszám gumipárnája vagy rugója biztosítja, és a löket nagyobb. A felső szerszám tolója a húzórész aljának alakító szerszáma. Ez a szerkezet nagyobb merevséggel rendelkezik, és biztosítja az alsó rész alakítási minőségét. Munka közben a nyersdarab a tartógyűrűben helyezkedik el. Mivel a szerszám keményötvözet betétekkel rendelkezik, hosszú élettartamú és tömeggyártásra alkalmas.
2. Nyújtsa ki ismét a formát
Ha az alkatrészt többször meg kell húzni, az első alkalom utáni rajzszerszámot ismét rajzszerszámnak nevezhetjük.
A második rajzhoz vezetőoszlop nélkül. Munkavégzéskor az előző eljárásban keletkezett félkész terméket a lyukasztóra helyezzük pozicionálás céljából. Amikor a felső szerszám a lyukasztó csúszkával lefelé, először a nyomólemez homlokfelületének kialakításával préselt félkész peremfelület, nyomás hatására, a nyomólemez felső szerszámmal nyomás alatt, a gumipuffer összenyomódik, a lyukasztó a lyukhúzó alakítás belső felületének homorú szerszámába. Amikor a felső matrica felemelkedik, az összenyomott gumi felugrik és megnyomja a nyomólemezt, kinyomva a darabot a lyukasztóból. Ha az alkatrész a szerszámban marad, az alakító tolót rugónyomás hatására megnyomják, hogy az alkatrészt kinyomják a szerszámból.
Mobil stancolt húzószerszám, magas alkatrészekhez alkalmas és kicsi a ütési löket, nem elég a középső folyamat nyújtás körkörös, négyzet alakú részeinek kiszedésére. A szerszám és a pozicionáló lemez a két vezetőn belül előre-hátra mozgatható. Munka közben először húzza ki a homorú matricát, majd tegye az előző eljárás félkész részeit a pozicionáló lemezbe, majd nyomja a homorú matricát ütközőcsap helyzetbe. A húzóformázás után a munkadarabot a szerszám alsó részén található kaparóval távolítják el.
3. Kompozit rajzszerszám
Az összetett húzószerszám az egy mozdulattal végzett lyukasztásra vonatkozik, a rajz befejezése mellett, de más simítási munkák elvégzésére is.
Üres, rajz, lyukasztó kompozit szerszám. A formaszerkezet jellemzője, hogy nagy pontosságú vezetőeszközzel és ránctalanító krimpelőgyűrűvel rendelkezik, amely biztosítja a kivágási, nyújtási és lyukasztási hézagot. Alkalmas a vékony sajtolóanyagú alkatrészekhez, de a köszörülés nehézkes. Annak elkerülése érdekében, hogy a hulladék a lyukasztó végfelületéhez tapadjon és felgyűljön a lyukasztó furatában, a lyukasztó rugós kidobó rúddal van ellátva, amely a puffereszközben lévő csavar belső furatából üríti ki a hulladékot. A megmunkálás során először a kirakólemez préseli az anyagot, majd a domború és homorú matricával, a húzószerszámmal, a lyukasztóval és az alsó szerszámmal, a blankoló nyújtás, lyukasztás befejezése után. Amikor a felső szerszám felemelkedik, az alkatrészeket a tető kinyomja az ütköző ellenrugalmas erejének hatására. Ha a munkadarabot a felső szerszámon hagyjuk, akkor a mozgatható alakító szerszám eltávolítja a munkadarabot.
Téglalap alakú dobozzáró rajzoló szerszám, alkalmas magas téglalap vagy magas hengeres alkatrészek rajzolására. Oldala nincs, csak két oldala van a maradék anyagnak. Lezáráskor az üreganyagot a zárókarima automatikusan levágja, így nincs nyomólemez.