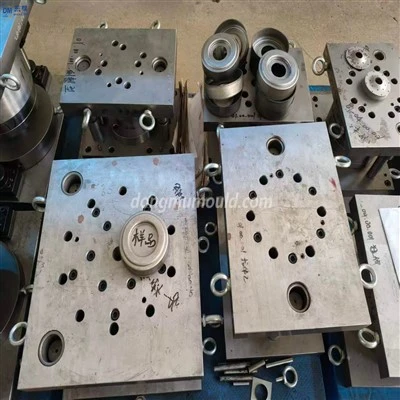
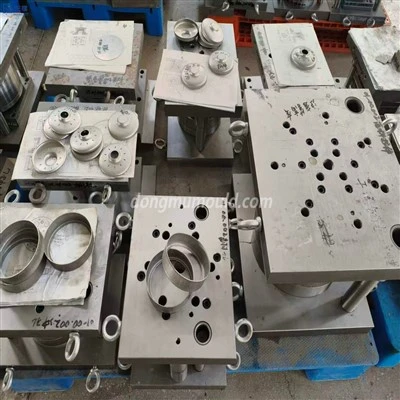
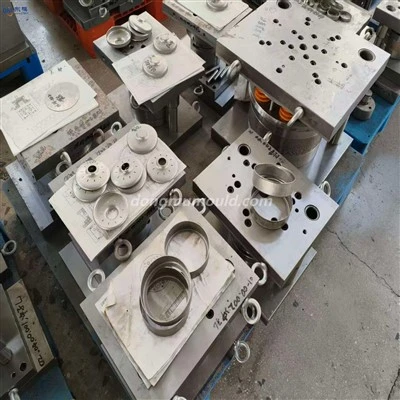
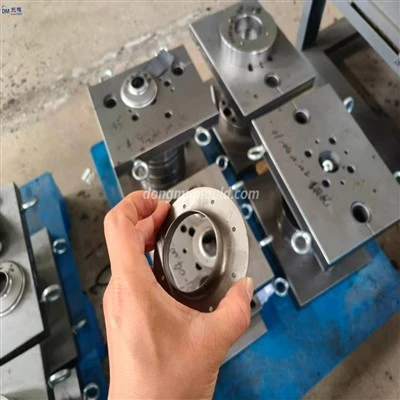
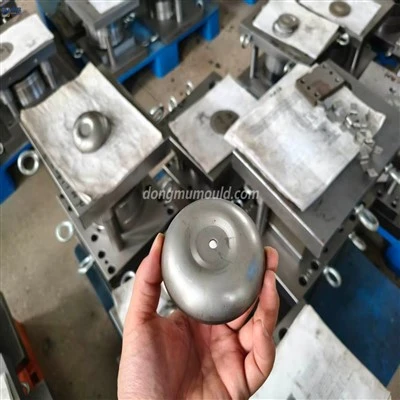
Bélyegző szerszám gyártási folyamata: alkatrészrajzok készítése, gyártási folyamat modellek modellezése, ötvözet olvasztása és öntése, formák tisztítása és az üregek módosítása. Az alábbiakban a rajzoló szerszámot vesszük példának a folyamat bemutatására.
L, növekvő rajz és gyártási folyamat modell: az alkatrészrajz szerint az egyes alkatrészek méretét a cink ötvözet vonalának zsugorodási együtthatója szerint méretezik, és a kiöntő felszállót és a hideg vasat megtervezik. Tehát rajzolja meg a modell folyamatdiagramját, és dolgozza fel a gyártási folyamat modelljét ennek a diagramnak megfelelően.
2, lyukasztó forma kialakítása: a modell-rajz által biztosított különféle méretek szerint válasszon kiváló minőségű fát az lyukasztó modell elkészítéséhez. A modell méretpontosságára a fa modell másodlagos pontosságának eléréséhez van szükség. A fadarab felületét festékforgácsokkal festik, hogy a felületi érdesség Rz értéke 10μm alatt legyen. A merülés szöge ± 1 °.
3. Homorú öntőforma-gyártás: A konkáv penészgyártás során a termékrészekkel megegyező vastagságú ólomréteget kell beilleszteni a domború penész munkafelületére, hogy kialakuljon a rés a domború és a négy között. A domború penészvezeték felületét úgy kell festeni, hogy az öntés után a homorú forma felületének érdessége kicsi legyen. Az üregmodell párizsi vakolatból készül. A domború és konkáv öntőformák szétválasztásának megkönnyítése érdekében a gipsz öntésekor az elválasztó felületre egy felszabadítószert (például toluolos polisztirolt) kell permetezni. Az öntés után a gipsz homorú öntőformát meg kell szárítani, majd le kell önteni. Festse az üreg felületét és az elválasztó felületet.
4. Modellezés. Válasszon nagy szilárdságú, finomszemcsés formázó homokot formázási anyagként. Mivel a cinkötvözet öntési hőmérséklete viszonylag alacsony, a formázó homok tűzállóságára és légáteresztő képességére vonatkozó követelmények nem magasak. A lyukasztót és a konkáv formát külön modellezik, és választhatók olyan modellezési módszerek, mint a homokozó modellezése vagy a gödör modellezése. Az öntőforma követelményeinek megfelelően az öntőrendszer az alsó vagy a nyitott típusú befecskendezést alkalmazza. A cinkötvözet nagy zsugorodási együtthatója miatt egy adagoló emelkedőt kell biztosítani.
5, cinkötvözet olvadás
6. Öntés: Közepes és kis öntőformákhoz száraz öntés vagy Nirvana öntés használható. A Nirvana öntvény szellőzőnyílásainak többnek kell lenniük. A cinkötvözet öntésekor az ötvözet folyadék áramlását lassan és simán kell befecskendezni az üregbe. Nagy öntőformák esetében az öntőforma deformációjának megelőzése vagy csökkentése érdekében az öntés során hűtővízcsöveket vagy hűtött vasat lehet az üreg köré állítani, hogy biztosítsák a folyékony ötvözet egymást követő megszilárdulását.
7. Cinkötvözetből készült öntvények hűtése, tisztítása és módosítása:
Az öntvényes öntvények általában természetes hűtést alkalmaznak, de az egyszerű formájú kisméretű öntvényeket vízhűtéssel is lehet hűteni, ami elősegíti az ötvözet mechanikai tulajdonságainak javulását. Bonyolult formák vagy nagy cinkötvözet öntőformák esetén az öntőlapot lassan kell lehűteni. Az ötvözet teljes lehűlése után a doboz kinyílik. Az ökölvívás utáni öntvényeket homokkal meg kell tisztítani, és a kiöntő felszállót gázvágással el kell távolítani. A penész üregét már nem dolgozzák fel, de csiszolópapírt kell használni a forma üregének csiszolásához, a szerszámnyílás megrajzolásához stb., Különösen a rajzfilének meg kell felelnie a simaság és a simaság követelményeinek, végül pedig a cinkötvözet domború és konkáv formák össze kell fúrni, a felső és az alsó alsó lemezének síkját megmunkálják (marják vagy gyalulják) úgy, hogy a felső és az alsó alsó lemez sík felülete érintkezzen a présszel, és bizonyos fokú párhuzamot tartson fenn az összeszerelés biztosítása érdekében pontosság.