Hardveres formafeldolgozás osztályozása és feldolgozási hézag kiválasztása
Hidegen sajtolt sajtolás, anyagok (fém vagy nemfém) alkatrészekké (vagy félkész termékekké) feldolgozva. A sajtolás szobahőmérsékleten történik, a présbe szerelt szerszám segítségével nyomást gyakorolnak az anyagra úgy, hogy az elválást vagy képlékeny deformációt idézzen elő, így a nyomás alatti feldolgozási eljárás szükséges részeit megkapja.
.
A fémforma-feldolgozás osztályozása:
A termékek különböző feldolgozási módszerei szerint a szerszám lyukasztó- és nyírószerszámra, hajlítószerszámra, húzószerszámra, alakító szerszámra és kompressziós szerszámra, valamint további öt kategóriába sorolható.
a.Lyukasztó- és nyírószerszám: vágással fejezze be a munkát. A leggyakrabban használt formák a vágószerszám, vágószerszám, matrica, vágószerszám, teljes élű matrica, húzószerszám, matrica.
b.Hajlító forma: Az alkatrészek alakja, pontossága és teljesítménye szerint a lapos haj embriót szög alakúra hajlítják, ami egy másik forma, mint például a szokásos hajlító forma, CAM hajlító forma, tekercs forma, ívhajlító forma, hajlító varrat forma és hajlító forma.
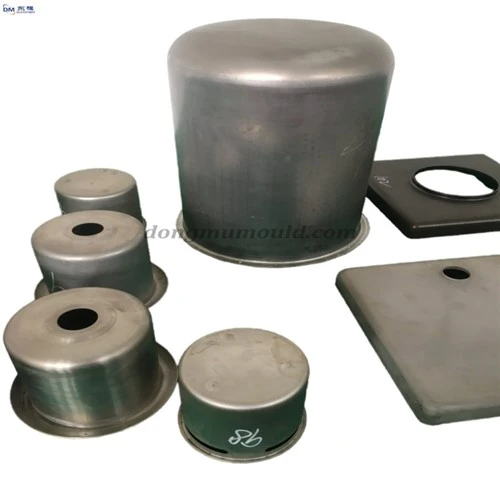
c. Rajzforma: A formarajzolás célja, hogy a lapos szőrös embrióból egy varrat nélküli edény legyen az alján.
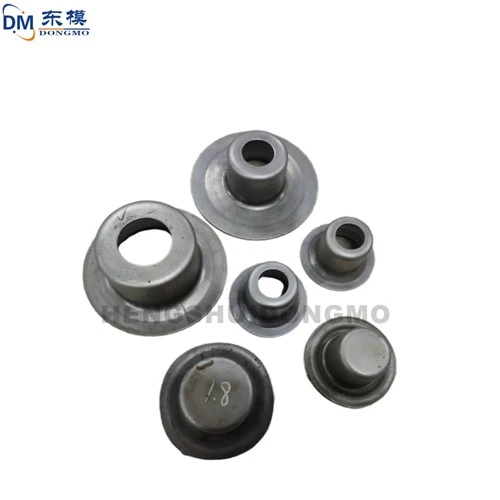
d.Alakító szerszám: a hajembrió alakjára utal, amelyet különféle helyi deformációk változtattak meg, beleértve a domború formázó szerszámot, a tekercsformázó szerszámot, a nyaki zsugorító szerszámot, a lyukperem formázó szerszámot és a kerek élformázó szerszámot.
E.Kompressziós szerszám: erős nyomás alkalmazása, hogy a fém haj alakváltozása a kívánt formába kerüljön, beleértve az extrudáló szerszámot, a dombornyomó szerszámot, a sajtoló szerszámot és a végpréselést.

Hardver formafeldolgozási hézag kiválasztása:
A szerszám hézaga a bélyegzett anyag típusától és vastagságától függ. Az indokolatlan hézagok a következő problémákat okozhatják:
1. Ha a hézag túl nagy, a sajtoló munkadarab sorja nagyobb, a bélyegzés minősége rossz. Ha a rés kicsi, bár a lyukasztás minősége jobb, a szerszám kopása komoly, nagymértékben csökkenti a szerszám élettartamát, és könnyen ütési töréshez vezethet.
2. Ha a hézag túl nagy vagy túl kicsi, könnyen hozzátapad a lyukasztó anyagához, ami anyaggal való bélyegzést eredményez. A lyukasztó alja és a lemez közötti rés túl kicsi, könnyű vákuumot kialakítani, ami a hulladék visszapattanását eredményezi.
3. Az ésszerű hézag meghosszabbíthatja a forma élettartamát, jó kirakodási hatással rendelkezik, csökkenti a sorját és a peremeket, tisztán tartja a lemezt, egyenletes nyílást, nem karcolja meg a lemezt, csökkenti a köszörülés számát, a lemezt síkban tartja, pontos lyukasztási pozicionálást.