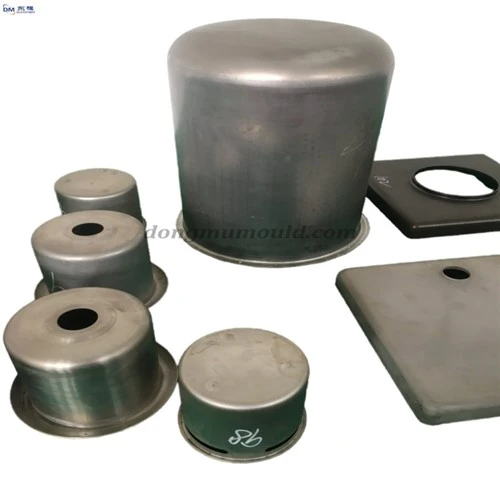
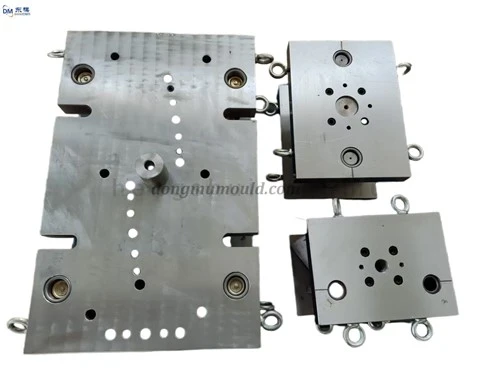
Fémbélyegző szerszámok általános hibaelemzése és megoldása
A sajtolószerszám egy speciális technológiai berendezés, amely az anyagokat részekre (vagy félkész termékekre) dolgozza fel hidegsajtolás során, amelyet hidegbélyegző szerszámnak (közismert nevén hidegsajtoló szerszámnak) neveznek. Az alábbiakban a Dongmo röviden megosztja Önnel a sajtolószerszámok leggyakoribb hibáit és megoldásait, remélve, hogy segíthet!

 Először is, a penész meghibásodása a legvalószínűbb probléma a bélyegzési gyártás során, ami gyakran gyártási leállást okoz, és befolyásolja a termék gyártási ciklusát. Ezért a lehető leghamarabb meg kell találni a formahiba okát és ésszerűen meg kell javítani.
beragadt penész
A bélyegzési folyamat során, ha a formarögzítés rugalmatlanná válik, vagy akár elakadt, a gyártást azonnal le kell állítani, hogy megtudjuk a beragadt forma okát és kiküszöböljük a hibát. Ellenkező esetben a meghibásodás kitágul, ami penészkárosodáshoz vezethet.
A beragadt forma fő okai: a forma rossz vezetése és dőlése. Vagy idegen tárgyak vannak a sablonok között, így nem lehet laposan rögzíteni a sablonokat; a forma szilárdsági kialakítása nem elegendő, vagy az erő egyenetlen. A forma deformálódását okozza, például a formaalap és a sablon keménysége és vastagsága túl kicsi, és könnyen deformálódnak a külső erő hatására; az öntőforma helyzete nincs megfelelően beépítve, és a felső és alsó forma pozicionálási hibája a tűréshatáron kívül esik. Vagy a prés pontossága túl gyenge, ami miatt a penész beavatkozik; a lyukasztó szilárdsága nem elegendő, a nagy és a kis lyukasztók helyzete túl közel van, így a forma oldalereje kiegyensúlyozatlan. Ekkor növelni kell a lyukasztó szilárdságát, és fokozni kell a lehúzó vezetővédelmét.
2. Penészkár
A penészsérülés a forma repedésére, törésére, felnyílására stb. utal. A penészkárosodás kezelésére az okot a forma kialakításából, a gyártási folyamatból és a forma felhasználásából kell keresni. Mindenekelőtt azt kell megvizsgálni, hogy az öntőforma gyártási anyagai megfelelőek-e, és ésszerű-e a megfelelő hőeltemetési eljárás. Általában a formaanyag hőkezelési folyamata nagy hatással van rá. Ha az öntőforma kioltási hőmérséklete túl magas, a kioltási módszer és az idő ésszerűtlen, valamint a temperálási idők száma és hőmérséklete, valamint a könyökök kiválasztása nem megfelelő, az a sajtolási gyártásba való belépés után a forma sérüléséhez vezet. Ha a zárólyuk mérete vagy mélysége nem kellően megtervezett, könnyen elzárhatja a nyílást és károsíthatja a zárólemezt. Ha a rugóerő túl kicsi, vagy a hüvely magassága nem egyenlő, a rugó eltörik, és a takarólemez megdől, ami átfedő lyukasztást és az alkatrészek sérülését eredményezi.
A nem megfelelően rögzített lyukasztó vagy a csavar elégtelen erőssége a lyukasztó leesését vagy eltörését okozhatja.
A forma használatakor az alkatrészek helyzete és iránya nem megfelelő, vagy a csavarok nincsenek megfelelően rögzítve. A munkamagasság beállítása túl alacsony, és a vezetőoszlop nincs kellően kenve. Az adagoló berendezés meghibásodása és a prés hibája a penész károsodását okozza. Ha idegen anyag kerül a formába, az alkatrészek átfedik egymást, a hulladék eltömődik stb., nem kezelik időben, és a feldolgozás és a gyártás folytatódik, könnyen megsérülhet a takarólemez, a lyukasztó, az alsó sablon és a vezetőoszlop a penészből.
3. Penész sérülések és javítás
A bélyegzésgyártáshoz használt szerszám költsége magas. Általában a szerszámköltség az alkatrész teljes költségének 1/5-1/4-ét teszi ki. Ennek az az oka, hogy a formagyártás nehézsége és magas költsége mellett. A gyártásba helyezés után a formajavítás és az élezés karbantartási költségei is magasak, és a forma eredeti költsége a teljes formaköltségnek csak mintegy 40 százalékát teszi ki. Ezért az öntőforma időben történő karbantartása és a penészkárosodás megelőzése nagymértékben csökkentheti a préselési gyártás költségeit.
Általánosságban elmondható, hogy miután a penész megsérült, választhat a javítás és a selejtezés között is. A bélyegzőszerszámok természetellenes kopási hibája, például a nem kritikus alkatrészek meghibásodása. És a kis lyukasztó eltört, a lyukasztó felborul és megrövidült, a homorú sablon megrepedt, és a lyukasztó éle megrepedt. Legtöbbjük karbantartással teljesen visszaállítható a normál állapotba, majd újra bélyegzésbe helyezhető. de. Ha a forma kulcselemei súlyosan megsérülnek, néha a domború és homorú formák egyszerre sérülnek meg. Az egyszeri javítási költség meghaladja a szerszám eredeti költségének 70 százalékát, különben a szerszám élettartama közeledik. Ekkor a karbantartásnak csekély jelentősége van. Ebben az időben meg kell fontolni a forma selejtezését: kivéve a nagy formákat és az összetett szerkezetű folyamatos formákat. Ha az öntőforma karbantartási technológiája túl bonyolult, a szerszámjavítás költsége túl magas, és a nehézségek elkerülhetetlenül túl hosszúra teszik a karbantartási ciklust, ami súlyosan befolyásolja a bélyegzés normál előállítását, és úgy dönt, hogy előre meghibásodik és leselejtezi. és újragyártja a formát.
Másodszor, az alkatrészek minőségi hibái
A leggyakoribb alkatrész-minőségi hiba, hogy a termék mérete meghaladja a tűréshatárt. Csak néhány terméknél van felületminőségi probléma.
A harmadik forma élezése
A sajtolószerszám ésszerű élezése a bélyegzésgyártás során hatékonyan javíthatja a szerszám élettartamát, megtakaríthatja a szerszám költségét, és nagymértékben csökkentheti a termék költségét.
A bélyegzés gyártási hatékonysága és költsége nagymértékben függ a szerszámtól. Az öntőforma gyártási folyamatban való meghibásodásához részletesen elemezni kell az adott problémát, és meg kell fogalmazni a megfelelő karbantartási tervet. Időben oldja meg az olyan problémákat, mint a penészsérülés, a kártyapenész, az élezés és a termékminőségi hibák. Csak a penészkarbantartás és a selejt közötti kapcsolat megfelelő kezelése csökkentheti az állásidőt és a penészjavítást, lerövidítheti a gyártási ciklust, és biztosíthatja a bélyegzési gyártás normál előrehaladását.