

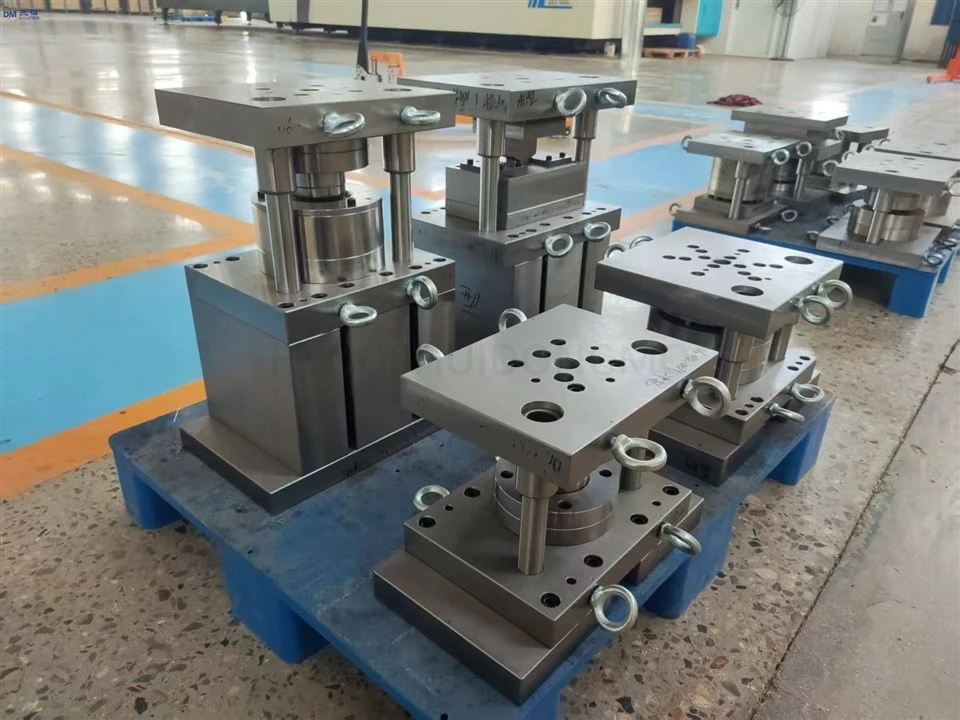


A fémbélyegző alkatrészek repedésének alapvető okai

A fémbélyegző alkatrészek repedése a műanyag alakítási folyamat tipikus meghibásodása, amely közvetlenül alkatrész-hulladékhoz vezet, jelentősen csökkenti a gyártósor hozamát és meghosszabbítja a gyártási ciklusokat. Ezért a kiváltó okok feltárása nagy irányadó jelentőségű a termékminőség és a termelési hatékonyság javítása szempontjából. A sajtolt alkatrészek repedésének okai összetettek, de három fő dimenzióba foglalhatók össze: belső anyagtulajdonságok, folyamatparaméterek illesztése, valamint a berendezés és a forma feltételei.
Először is, a belső anyagtulajdonságok jelentik az alapalapot, amely meghatározza az alakítási határt. A mechanikai mutatók, mint például a nyúlás, a folyáshatár aránya és a munkakeményedési index közvetlenül meghatározzák az anyag képlékeny alakváltozási képességét. Ha a helyi húzófeszültség meghaladja az anyag alakítás közbeni végső nyúlásának megfelelő teherbírási küszöbértéket, elnyelődik, ami végül repedéshez vezet. Ezzel egyidejűleg a nem-fémes zárványok, a komponensek szétválása, a felületi mikro-karcolások és a nyersanyagon belüli hengerléssel bevitt anizotrópia természetes feszültségkoncentrációs forrásokká válnak, jelentősen gyengítve az anyag tényleges formálási határát. Ezért szigorúan meg kell választani az egységes mechanikai tulajdonságokkal és kevés belső hibával rendelkező, megfelelő fémlemezt, hogy elkerüljük a forrásból eredő repedésveszélyt.
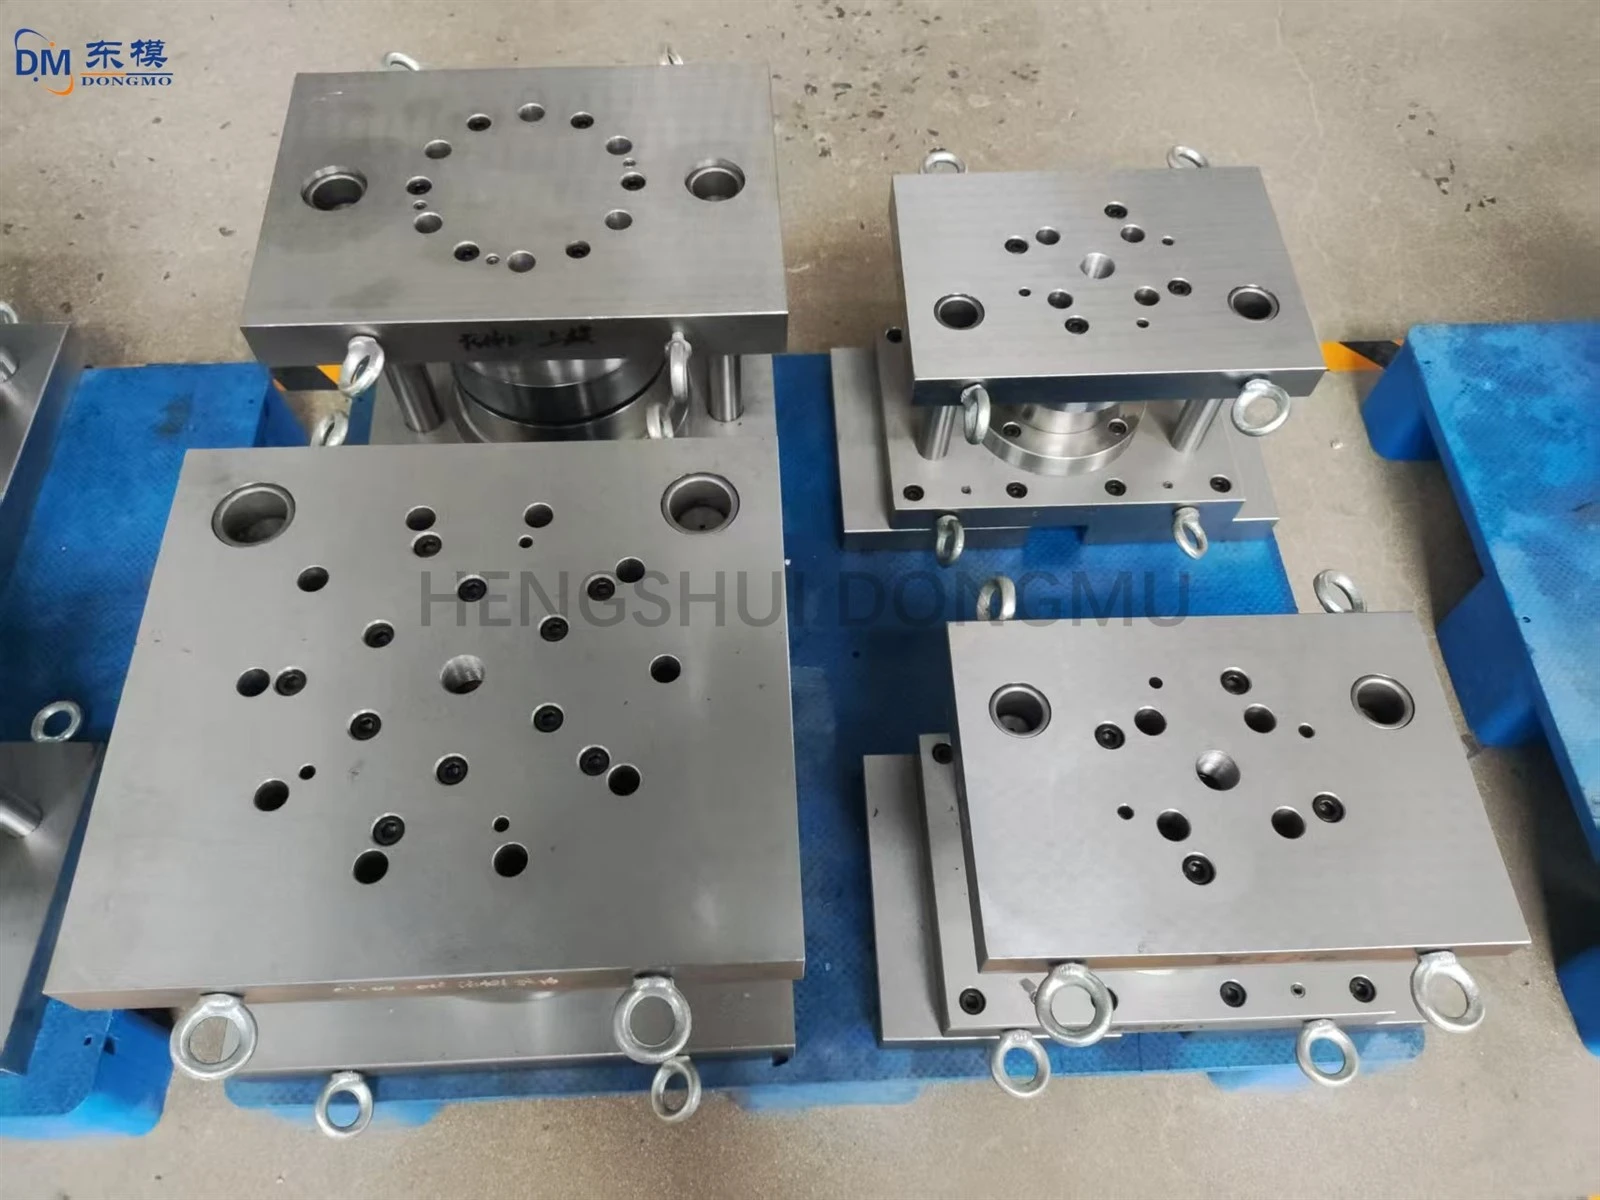

Másodszor, a folyamatparaméterek egyeztetése közvetlenül szabályozza a feszültség{0}}alakítási eloszlást az alakítási folyamat során. A sajtolóerő, a sajtolási sebesség és a nyersdarab tartóerejének nem megfelelő beállítása az anyagáramlási ellenállás kiegyensúlyozatlanságához vezethet, ami helyi feszültség-túlterhelést okozhat. A szerszám felületének nem kellően kicsi átmeneti sugara és az anyagképzési határt meghaladó húzási együtthatók súlyos feszültségkoncentrációt okozhatnak a sarkoknál. A rossz kenés növeli a felületi súrlódást, akadályozza az egyenletes anyagáramlást és fokozza a helyi repedések kockázatát. A folyamatparaméter-ablak optimalizálása, a folyamatelrendezés beállítása és a kenés javítása hatékonyan kiegyenlítheti a feszültségeloszlást a deformációs zónában, biztosítva a zökkenőmentes anyagáramlást és csökkentve a repedés valószínűségét a folyamat szempontjából.
Továbbá a berendezések és szerszámok üzemállapota közvetlenül korlátozza a formázási minőséget. Az egyenetlen lyukasztó-hézag, a szerszám élkopása és a felületi karcolások aszimmetrikus feszültséghez vezethetnek a nyersdarabon, ami egyenetlen lokális deformációt okoz. A présszán eltérõ párhuzamossága és a berendezés csökkentett precizitása a sajtolás során egyenlõtlen terheléseloszlást okozhat, tovább fokozva a helyi feszültségkoncentrációt. A sajtolószerszámok rendszeres precíziós ellenőrzése és javítása, valamint a sajtolóberendezések kalibrálása és karbantartása biztosíthatja az egyenletes feszültséget az alakítás során, elnyomva a repedéshibákat a berendezés szempontjából.

Lépjen kapcsolatba velünk
Konzultációs forródrót:+86 15930861038
Whatsapp:15930861038
Email:dongfangmould@aliyun.com
Szolgáltatási kötelezettségvállalás: Válasz a megkeresésre 12 órán belül; ingyenes formatervezés-optimalizálást nyújt a minősített ügyfelek számára.
Hengshui Dongmo Precision Metal Products Co., Ltd
Népszerű tags: egyedi fémlemez sajtoló alkatrészek, fém hajlítás, rozsdamentes acél és alumínium precíziós fémlemez sajtoló szerszámok, Kína, beszállítók, gyártók, gyár, vásárlás, ár, Kínában gyártott


